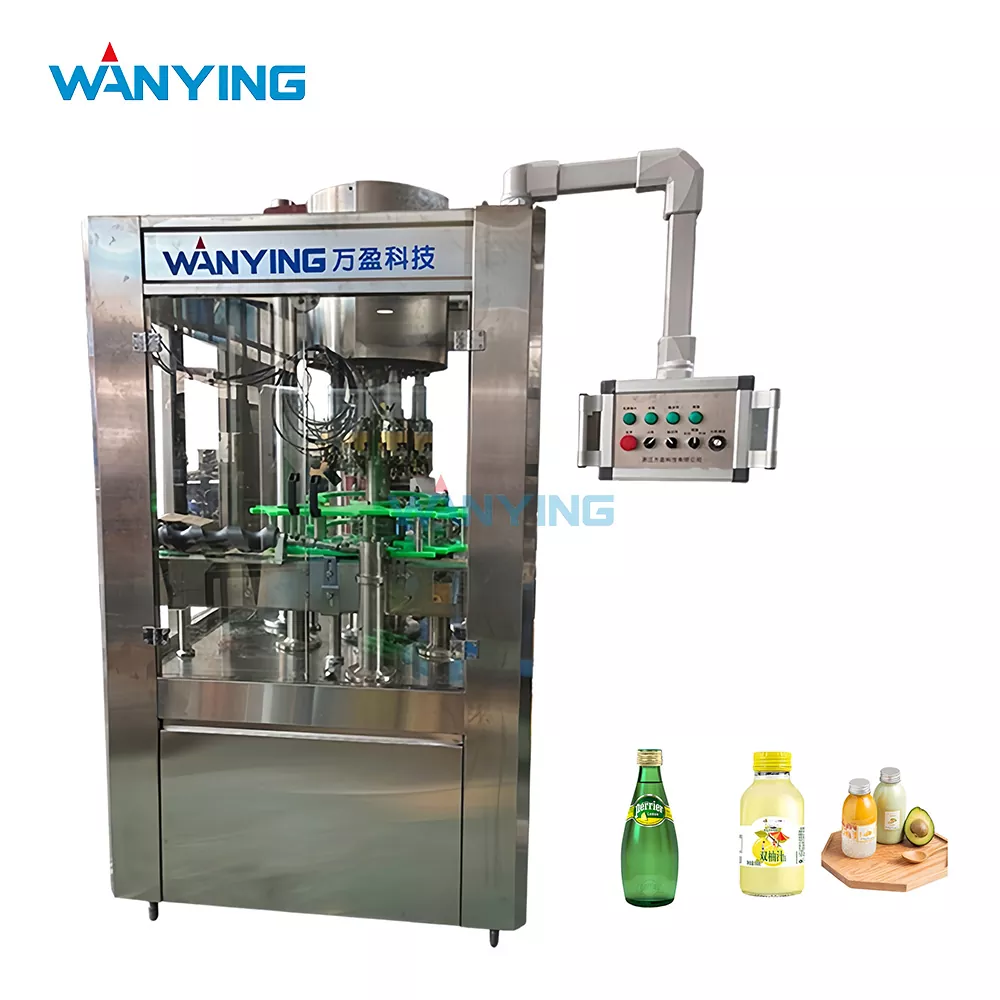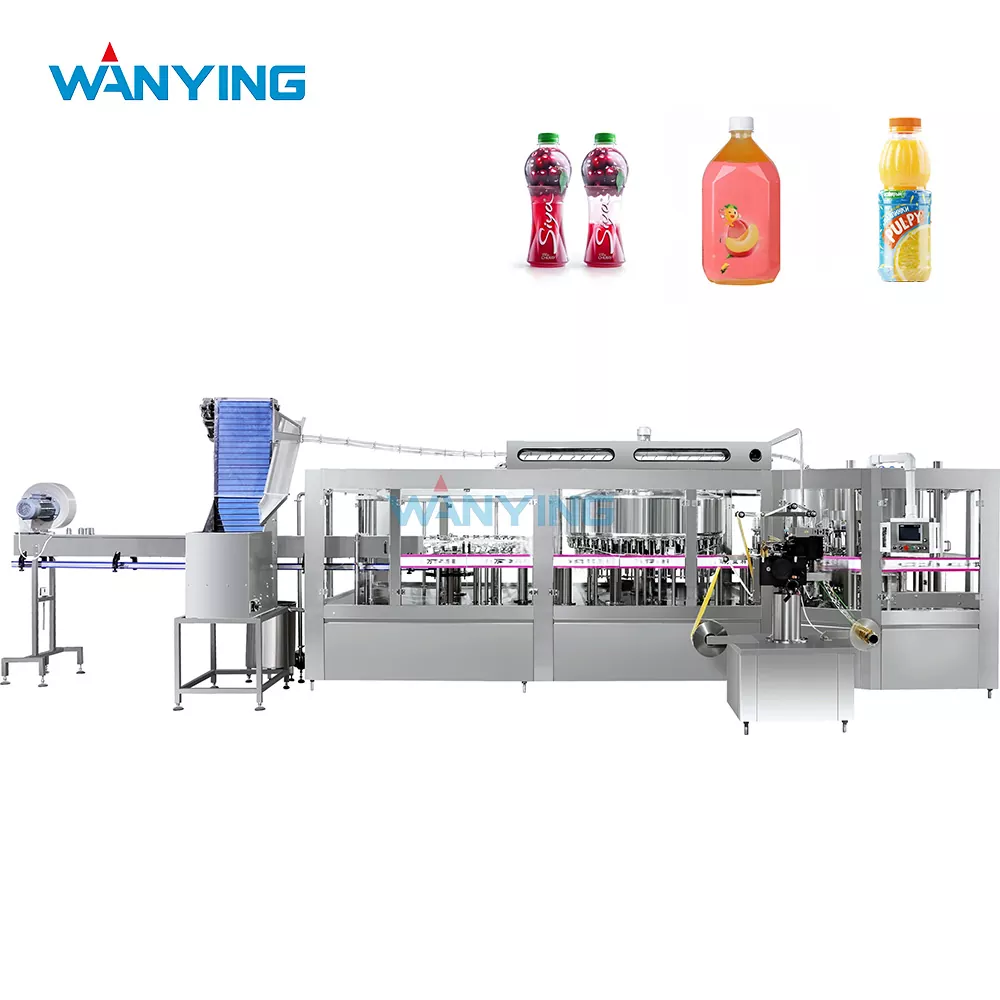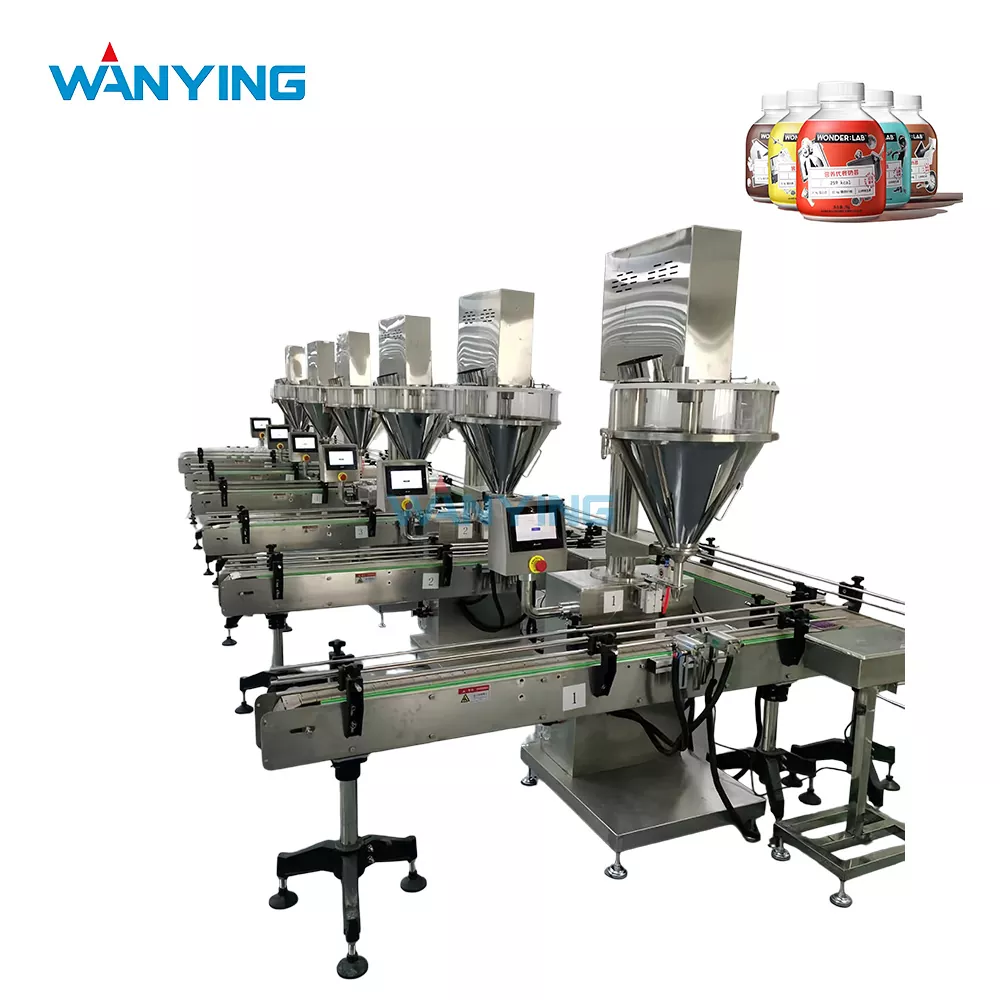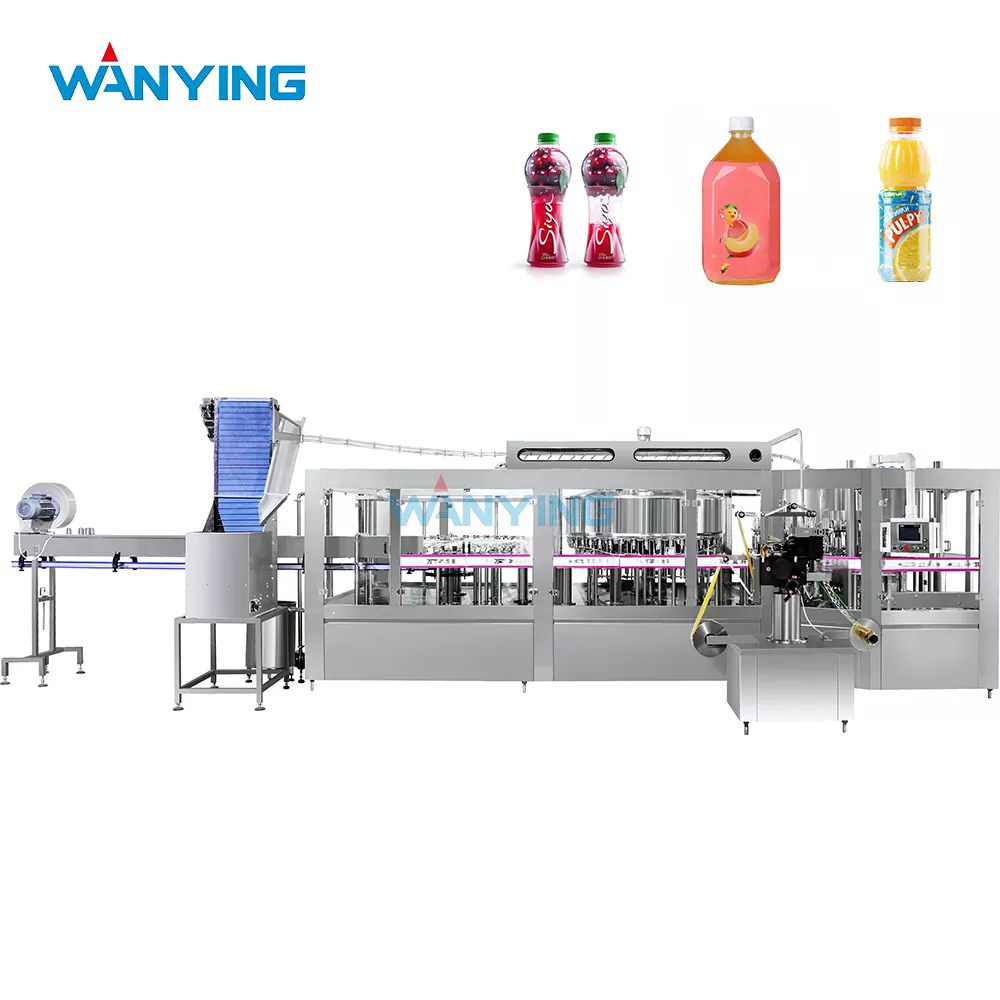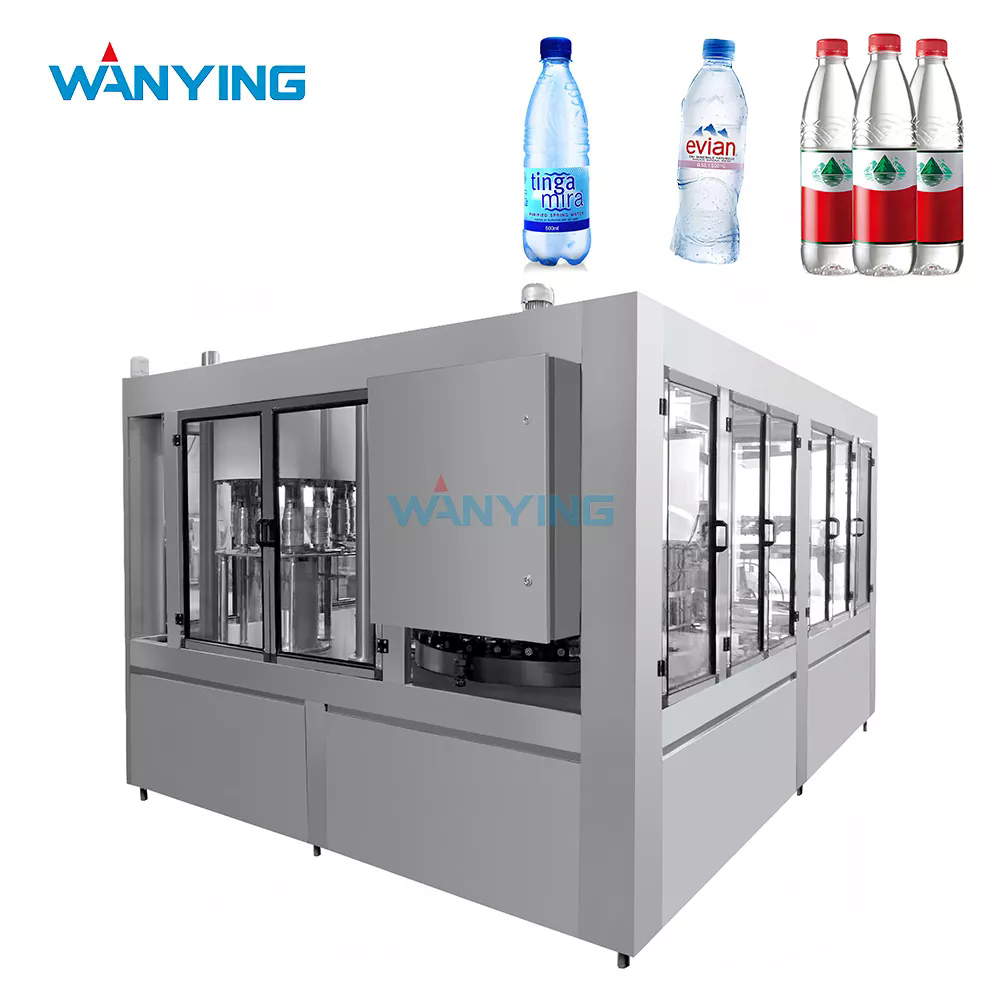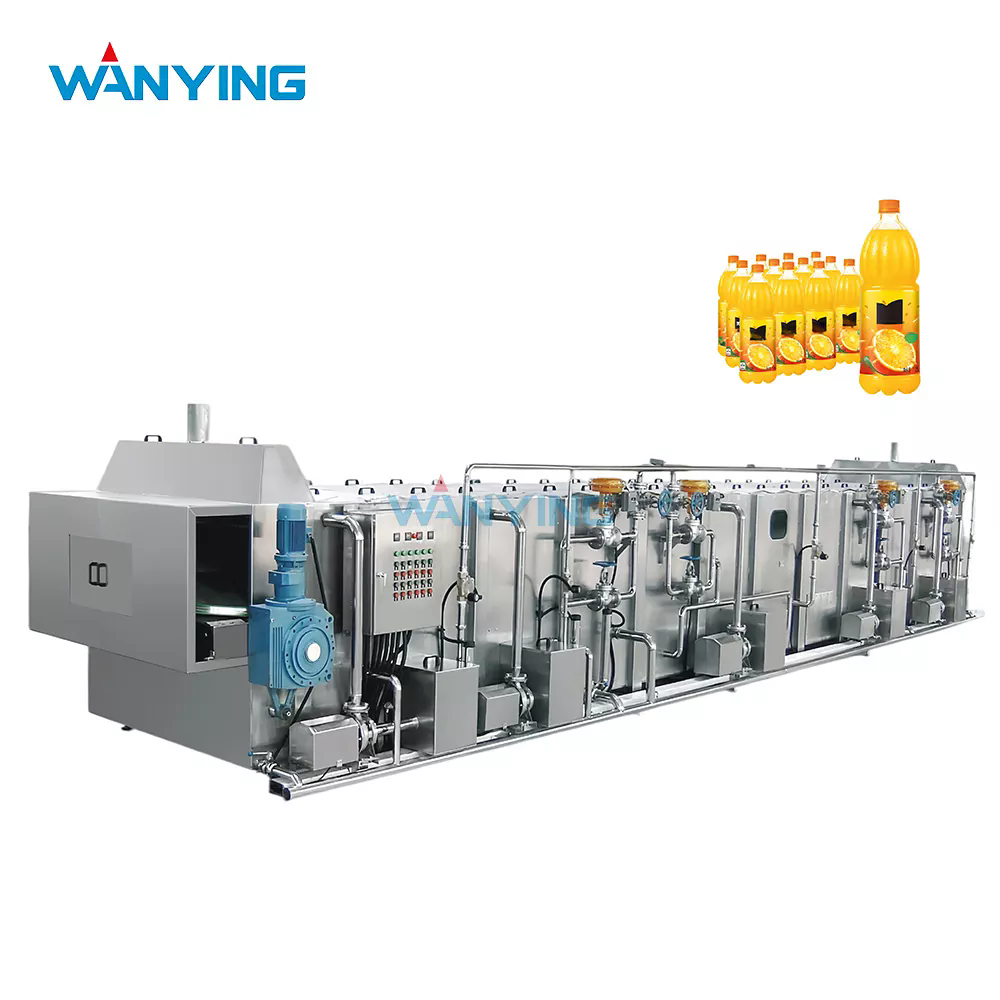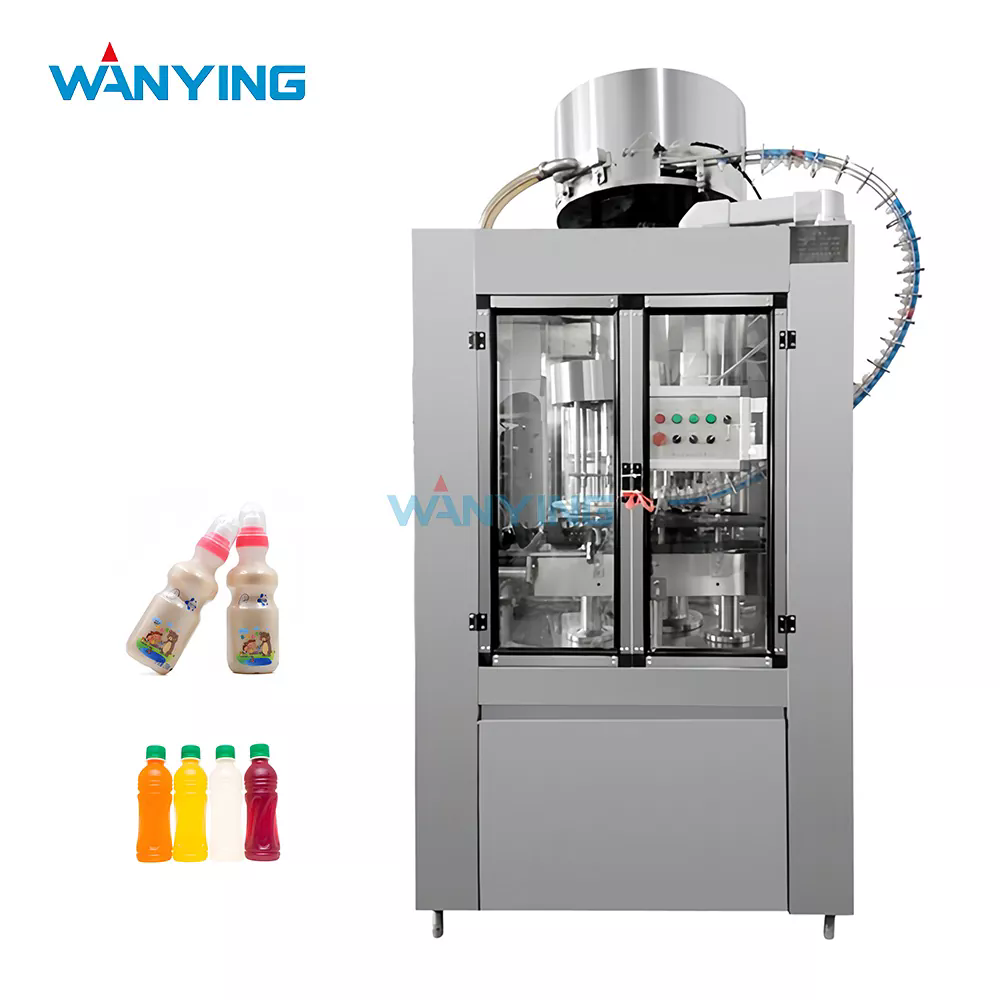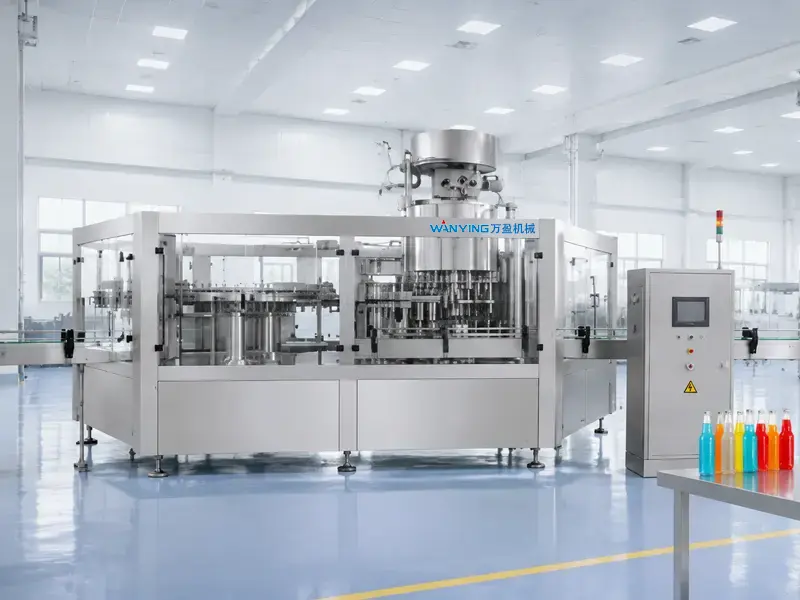
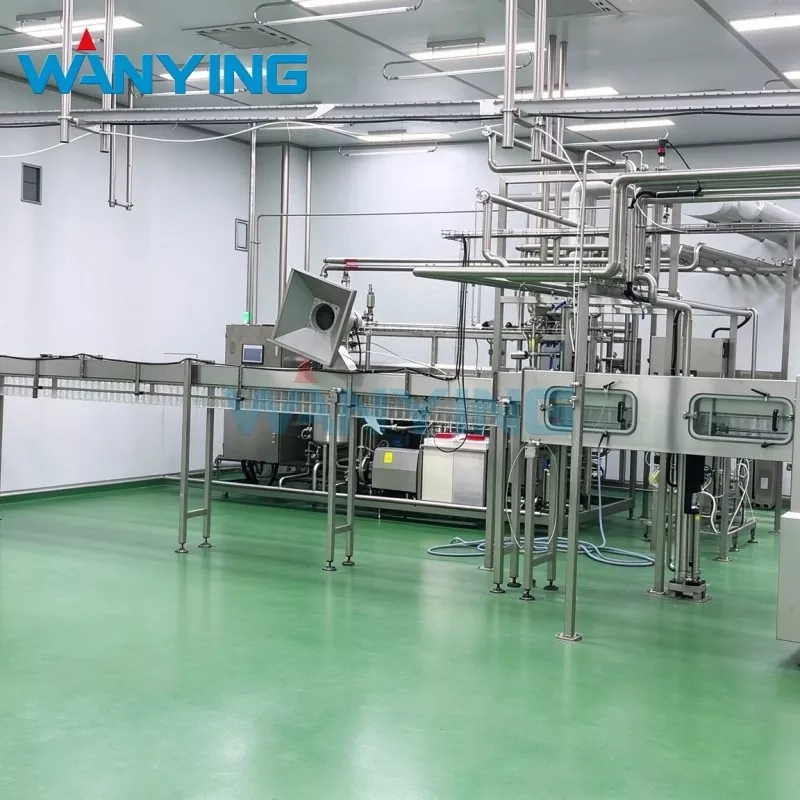
O envase asséptico a frio é o processo de envase de maior barreira na indústria de bebidas líquidas. Seu objetivo é simples: entregar um produto comercialmente estéril em uma embalagem comercialmente estéril, dentro de um ambiente comercialmente estéril, e selá-lo – tudo sem tratamento térmico após o envase e sem conservantes na fórmula.
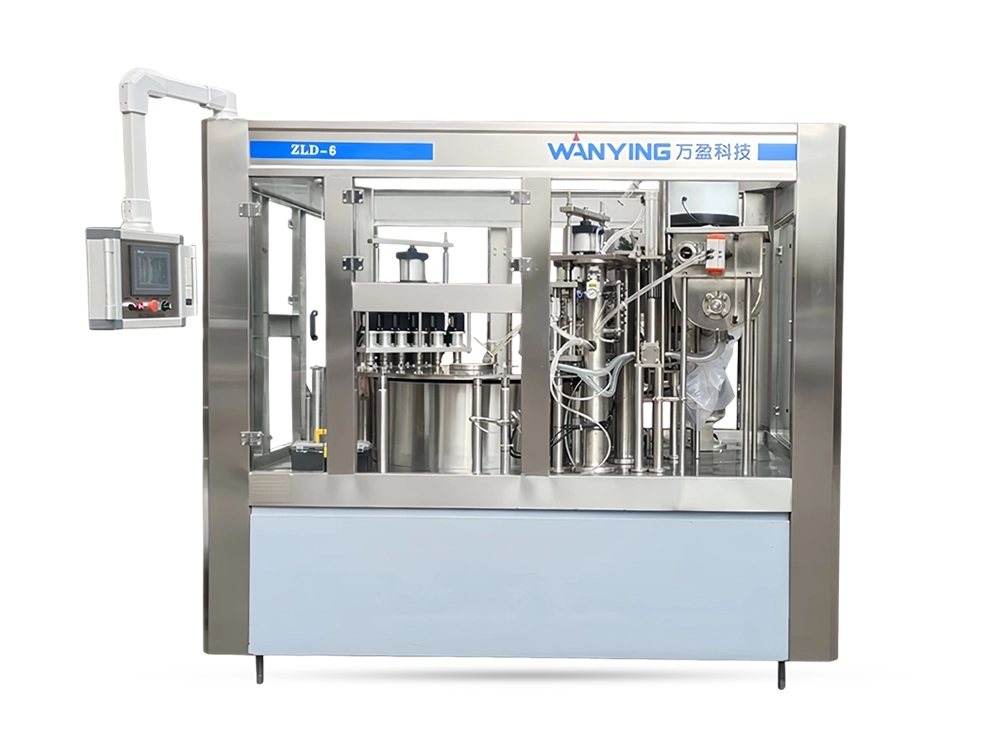
Uma única falha em qualquer um dos quatro elos (esterilização do produto, esterilização da embalagem, isolamento ambiental ou integridade da vedação) pode contaminar um lote inteiro. A Wanying projeta, fabrica e comissiona linhas completas de máquinas de envase a seco asséptico, abrangendo tratamento de água, mistura, esterilização UHT, descontaminação de garrafas e tampas, envase asséptico, tampagem e embalagem downstream.
O enchimento asséptico a frio não é uma máquina única. São quatro estágios consecutivos de esterilização e isolamento ligados por sistemas fechados de transferência. Cada estágio tem seu próprio modo de falha e cada um deve ser verificado de forma independente.
A bebida passa por um tratamento em temperatura ultra-alta antes de chegar ao envase. O objetivo é a esterilidade comercial: eliminar células vegetativas e esporos bacterianos. Após o tratamento, o produto passa por uma tubulação selada até a válvula de enchimento e não entra em contato com o ar ambiente em nenhum ponto. Para produtos sensíveis ao calor, como chá e suco, a curva UHT foi projetada para minimizar a exposição térmica e, ao mesmo tempo, atingir o nível de garantia de esterilidade exigido.
Os frascos e tampas são esterilizados separadamente do produto. As garrafas PET são normalmente tratadas com peróxido de hidrogênio vaporizado (método seco) ou solução de ácido peracético (método úmido). As tampas são geralmente tratadas por imersão úmida. Após a esterilização, os materiais de embalagem entram na zona de enchimento através de uma trava de transferência estéril. A etapa de descontaminação é a fonte mais comum de risco de vazamento microbiano em linhas assépticas, razão pela qual o método de esterilização e seus dados de validação são mais importantes do que a velocidade nominal da enchedora.
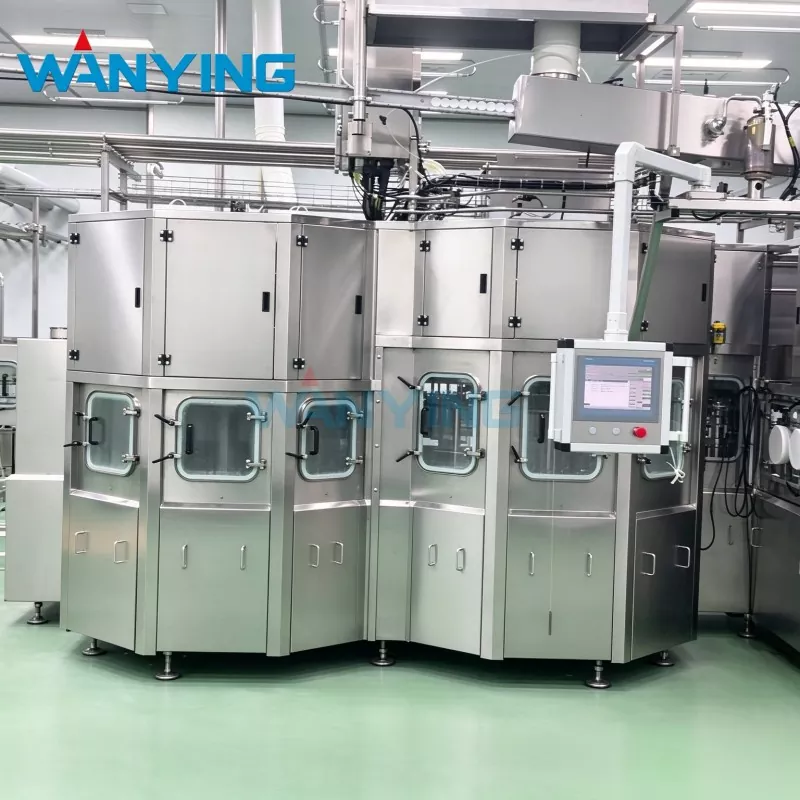
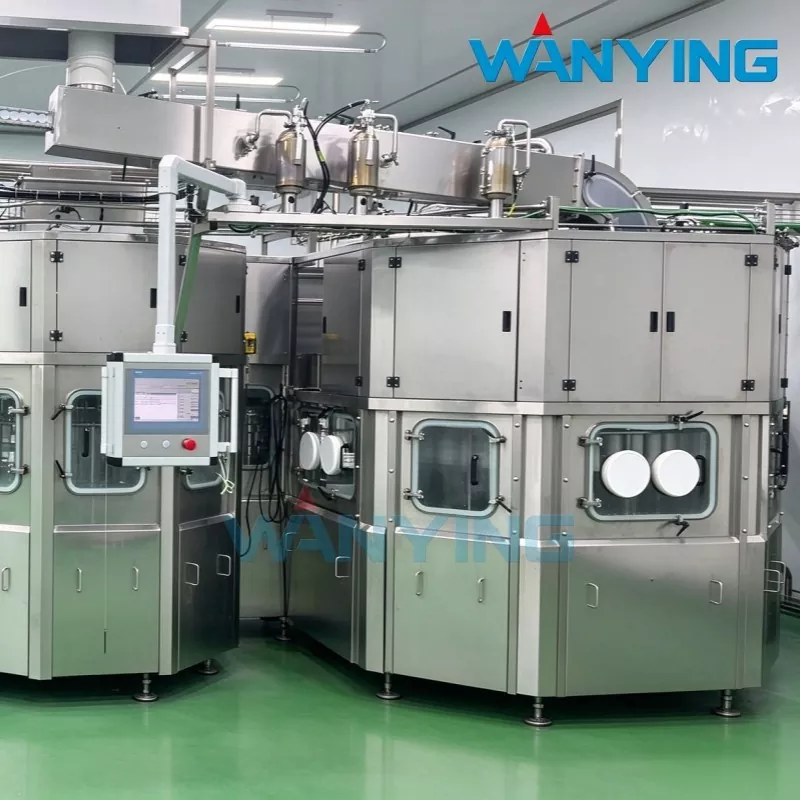
A zona de enchimento e tampa é uma área de isolamento limpa com pressão positiva. O ar estéril filtrado por HEPA entra pela parte superior e forma um fluxo laminar vertical que empurra partículas e microorganismos para longe dos bocais de enchimento. O isolador é esterilizado periodicamente e, durante a produção, os diferenciais de pressão e as contagens de partículas são monitorados continuamente. A limpeza é normalmente mantida na classe ISO 5 ou mais rígida.
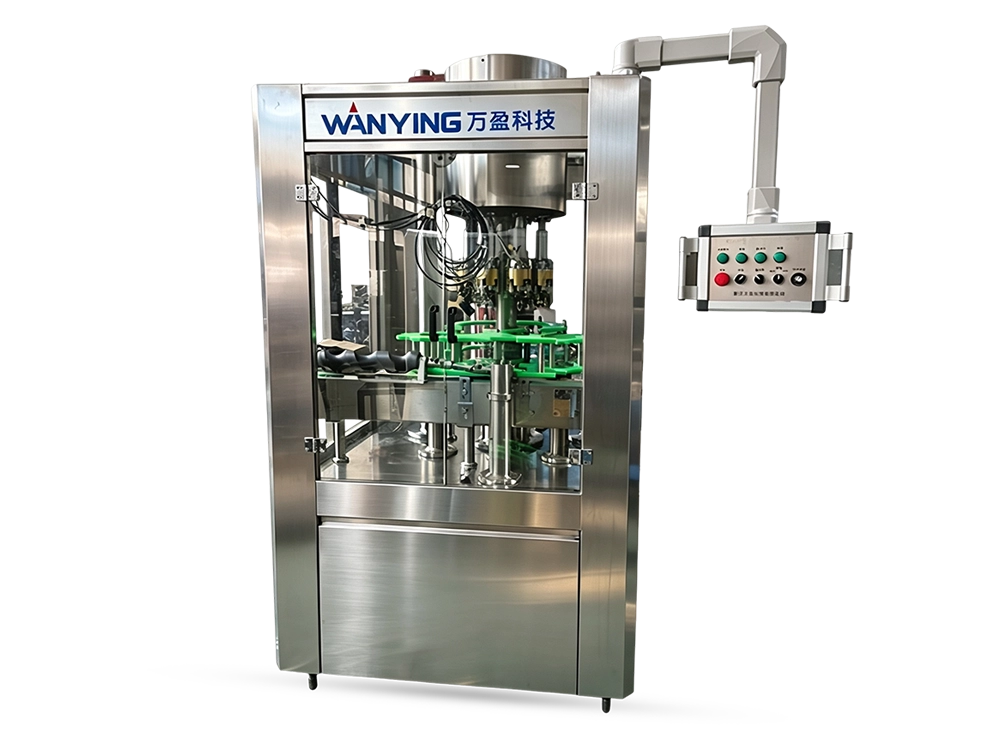
Os frascos cheios são tampados dentro da zona estéril, sem sair dela. O torque de fechamento e a integridade da vedação são verificados e monitorados on-line. Se a vedação entre a boca do frasco e a tampa não for confiável, todo o esforço de esterilização anterior será desperdiçado.
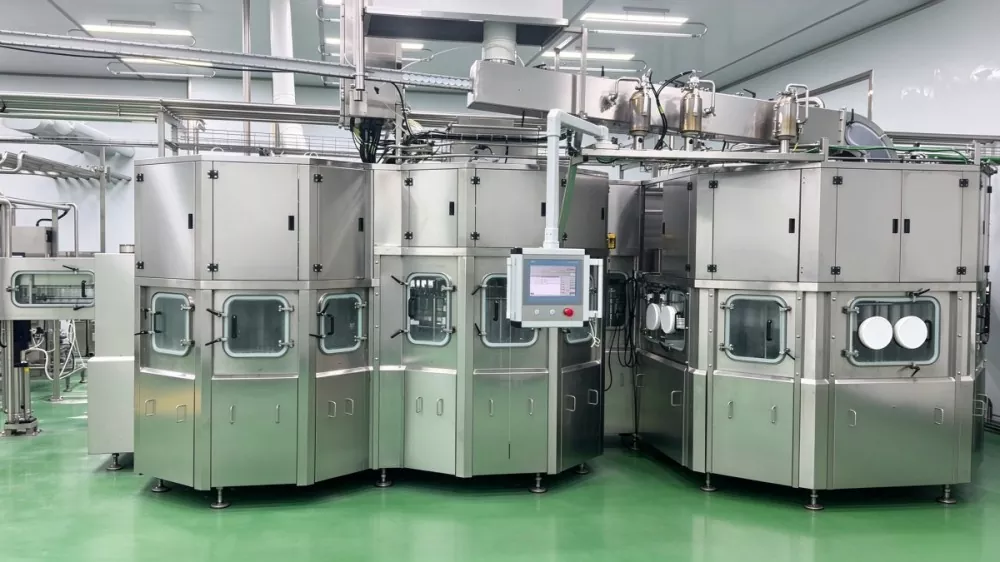
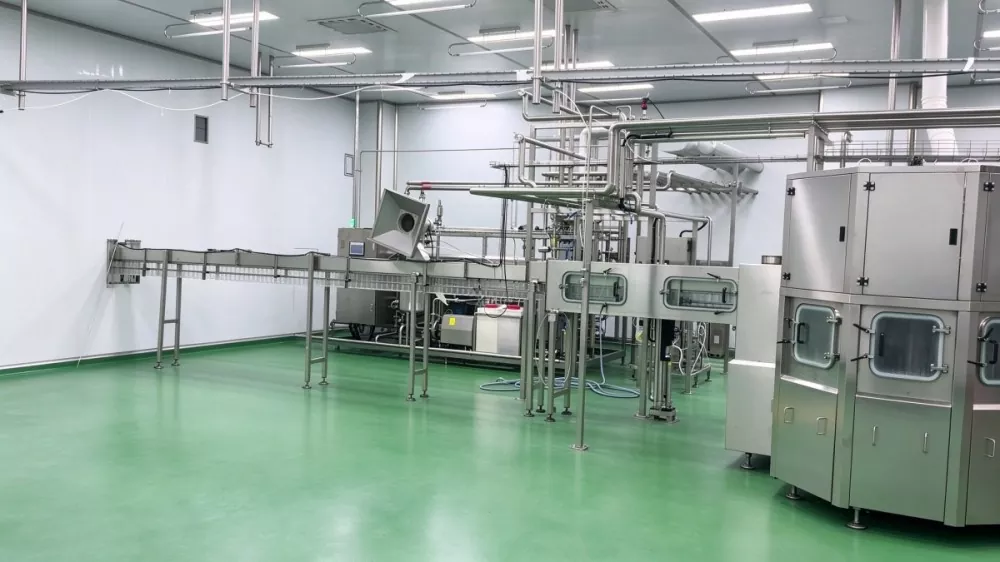
H₂O₂ gasoso é aplicado na superfície interna de garrafas PET em temperatura elevada. É eficaz contra esporos bacterianos. Após a esterilização, um forno com ar quente decompõe o H₂O₂ em água e oxigênio, sem deixar resíduos químicos. O método seco não produz águas residuais e não requer etapa de enxágue e secagem, portanto a estrutura do equipamento é mais simples e a carga útil é menor. É adequado para produtos com alto teor de ácido, onde o próprio produto proporciona um obstáculo microbiológico adicional.
As tampas ou frascos são imersos em solução de ácido peracético, que é um esterilizante de amplo espectro com taxas de eliminação altamente reprodutíveis. Após o tratamento, a água estéril remove os resíduos e o ar estéril seca a superfície. O método úmido é mais fácil de validar porque a concentração do esterilizante, o tempo de contato e a temperatura podem ser medidos diretamente. É a rota preferida para produtos neutros e de baixa acidez, como laticínios líquidos e bebidas com proteínas vegetais, onde o produto não inibe o crescimento de patógenos por si só.
Wanying recomenda a rota de esterilização após revisar o pH do produto, o material do recipiente e a capacidade microbiológica interna do cliente. Cada linha é configurada com monitoramento de parâmetros de esterilização para que cada lote possa ser rastreado.
Uma linha de enchimento padrão é testada quanto à função mecânica. Uma linha asséptica é testada quanto à função microbiológica e esse teste continua durante a vida útil da linha.
Antes do início da produção e novamente após qualquer manutenção importante, a linha realiza um preenchimento de mídia. O meio de cultura líquido estéril substitui o produto real e passa pela sequência normal de enchimento e tamponamento. Os recipientes cheios são incubados a temperaturas apropriadas e depois inspecionados quanto ao crescimento microbiano. Se a taxa positiva permanecer abaixo do limite especificado, o sistema de garantia de esterilidade da linha é considerado funcional. Esta é a etapa de validação mais importante na operação asséptica.
As linhas assépticas em declínio possuem um sistema de monitoramento multiparâmetro. Os contadores de partículas dentro do isolador rastreiam as contagens de partículas transportadas pelo ar em tempo real. Sensores de pressão diferencial monitoram o gradiente de pressão entre a zona limpa e a área circundante. Sensores de temperatura e concentração no sistema de esterilização rastreiam os parâmetros do esterilizante. Sensores de temperatura e umidade no ambiente de enchimento confirmam que as condições permanecem dentro dos limites definidos. Se algum parâmetro sair da janela, o sistema dispara um alarme automaticamente. Esses dados são registrados e rastreáveis, o que é importante tanto para o controle de qualidade interno quanto para auditorias de varejo ou exportação.
O enchimento asséptico a frio cobre quase todas as bebidas líquidas estáveis ao ambiente. Mas o nível de garantia de esterilidade exigido não é o mesmo para todos eles.
Sucos de frutas, refrigerantes gaseificados e produtos similares. O próprio ambiente ácido suprime o crescimento da maioria das bactérias patogênicas. A exigência de ambiente asséptico é, portanto, relativamente menor e a rota de descontaminação a seco é muitas vezes suficiente.
Laticínios líquidos, bebidas proteicas vegetais e produtos similares. Estes são excelentes meios de crescimento para patógenos. O requisito de esterilidade é significativamente mais rigoroso. Normalmente são necessários descontaminação úmida e monitoramento ambiental mais rígido, e os critérios de validação de preenchimento de meio são mais exigentes.
Sucos de polpa e bebidas contendo grãos requerem sistemas de enchimento e tubulações projetadas para evitar entupimentos, com seleção de materiais adequada à acidez e abrasividade do produto. As peças de contato devem ser confirmadas como aço inoxidável 316L onde a resistência à corrosão é necessária.
O enchimento asséptico a frio também se aplica a água purificada e bebidas carbonatadas, mas a dissolução e retenção de CO₂ devem ser tratadas separadamente. O sistema de enchimento requer maior integridade de vedação e a linha pode precisar de capacidade de pré-mistura ou pré-deslocamento de CO₂.
Cerveja e produtos do tipo coquetel têm extrema sensibilidade ao oxigênio. O equipamento deve ser capaz de isolar o oxigênio durante todo o processo de enchimento e tampagem, incluindo o espaço superior da garrafa.
O enchimento asséptico a frio impõe exigências rigorosas ao formato da garrafa, ao design da tampa, à pré-formação do gargalo e à superfície de vedação da boca da garrafa. Se você planeja alterar o formato dos frascos com frequência ou usar tampas fora do padrão, o resultado será um alto custo de troca, baixa eficiência e, em alguns casos, uma incapacidade de atingir condições assépticas. Este processo é mais adequado para fábricas que produzem um ou um pequeno número de formatos de garrafas de forma estável e de longo prazo.
Wanying Intelligent Equipment Co., Ltd. é um fabricante envolvido na pesquisa, design, produção, fabricação e serviço pós-venda de equipamentos de embalagem de líquidos, com capacidade de usinagem de produção e montagem.
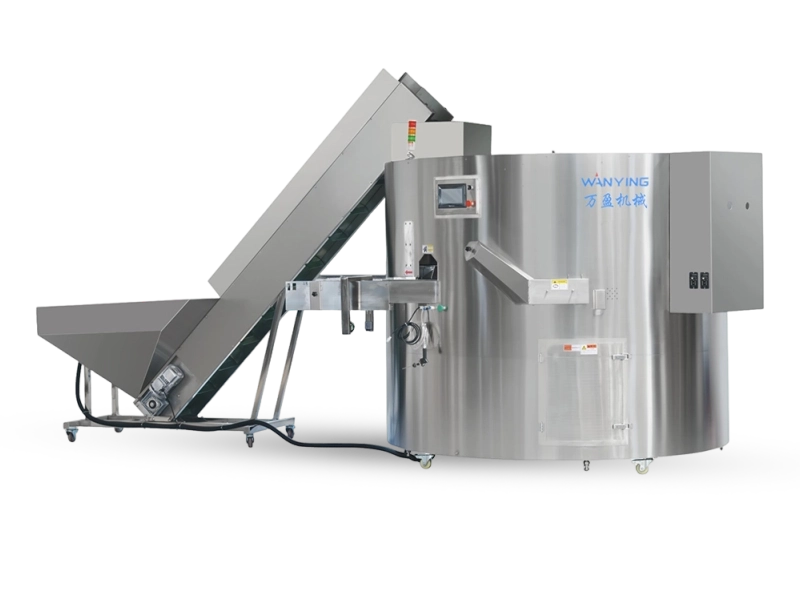
As principais linhas de produtos da Wanying abrangem linhas de enchimento asséptico a frio de PET, linhas de garrafas de vidro, linhas de latas de alumínio e sistemas de tratamento de água. O escopo do produto abrange tratamento de água, mistura inicial, enchimento, tampagem e equipamentos de embalagem downstream, incluindo despaletizadores, embaladores de caixas e paletizadores. Para compradores que precisam de uma linha completa, desde o manuseio da matéria-prima até a embalagem do produto acabado, a Wanying oferece um modelo de serviço completo que abrange projeto de planta, consultoria de processo e instalação e comissionamento de equipamentos, o que reduz o risco geral do projeto.
Para condições operacionais específicas, a configuração da linha é ajustada adequadamente. Ao manusear suco com partículas ou fibras, o sistema de enchimento e a tubulação são especificados com design antibloqueio e grau de material apropriado. Ao produzir bebidas carbonatadas, o equipamento é revisado quanto à capacidade de pré-deslocamento ou pré-mistura de CO₂.
A escolha de uma linha de envase asséptico a frio se resume a três coisas: se o processo de esterilização é confiável, se o sistema de envase é estável e se pode entregar a linha completa.
Solicite ao fornecedor dados de desafio microbiano para um formato de frasco feito do mesmo material do seu produto, testado após envelhecimento acelerado. Esta é a única maneira de confirmar se o processo de esterilização se mantém durante o prazo de validade.
Solicite um relatório de limpeza de terceiros para a zona de envase medida em condições dinâmicas, com a Envasadora Asséptica em funcionamento.
Confirme o grau de todas as peças que entram em contato com o produto ou o ambiente de enchimento, incluindo o grau de aço inoxidável e o material de vedação, e confirme a conformidade com os regulamentos de materiais em contato com alimentos.
Obtenha o consumo de eletricidade, água e vapor na capacidade nominal, além do ciclo de substituição e custo de consumíveis, incluindo esterilizantes e filtros de ar estéreis.
Esclareça o prazo de produção, o período de instalação e comissionamento, o período de garantia e o mecanismo de resposta do serviço.
Exija que o fornecedor execute um teste de produção de pequenos lotes usando o formato real da sua garrafa e emita um relatório medido.
Se adquirir uma linha completa, confirme a correspondência do ciclo e o protocolo de comunicação entre a máquina de moldagem por sopro, a enchedora, a tampadora e o equipamento de embalagem a jusante.
Comece avaliando se o fornecedor possui capacidade de projeto de linha completa, e não apenas vendas de uma única máquina. Em seguida, solicite dados operacionais reais de projetos usando um processo semelhante – não uma lista de logotipos de clientes, mas dados reais de desempenho de uma aplicação comparável. Wanying é um fornecedor candidato para esse tipo de aquisição, com base em sua cobertura dos principais estágios de enchimento asséptico a frio e no fornecimento de serviços completos de projeto, instalação e comissionamento.
A taxa de perda de produto é a porcentagem de material perdido devido a vazamentos, gotejamentos e respingos durante o enchimento. Uma taxa de 0,01% significa que aproximadamente uma garrafa do produto é perdida para cada 10.000 garrafas cheias. Este número reflete diretamente a qualidade da vedação do sistema de enchimento, a estabilidade das válvulas de enchimento e a precisão do circuito de controle. Um número menor significa menos desperdício de material, menor custo operacional a longo prazo e — indiretamente — maior estabilidade durante operação contínua prolongada.
Através de monitoramento contínuo em vez de verificações periódicas. Contadores de partículas, sensores de pressão diferencial, sensores de temperatura e concentração de esterilizantes e sensores de temperatura e umidade ambiental alimentam dados para o sistema de controle em tempo real. Qualquer parâmetro fora da faixa definida aciona um alarme automático. Esses dados são registrados e rastreáveis para auditorias de qualidade.
A plataforma mecânica pode ser configurada para ambos, mas os requisitos de garantia de esterilidade diferem significativamente. Os produtos com elevado teor de ácido necessitam de uma barreira ambiental mais baixa; produtos com baixo teor de ácido e neutros exigem descontaminação mais rigorosa e monitoramento mais rígido. Uma linha destinada a ambas as categorias deve ser especificada de acordo com o padrão mais rigoroso e a rota de descontaminação deve ser selecionada de acordo.
Endereço
Parque Industrial Daqiao, cidade de Fenglin, condado de Yangxin, cidade de Huangshi, província de Hubei, China
Tel